Filamento, electricidad y desgaste: calculando el coste real de producción

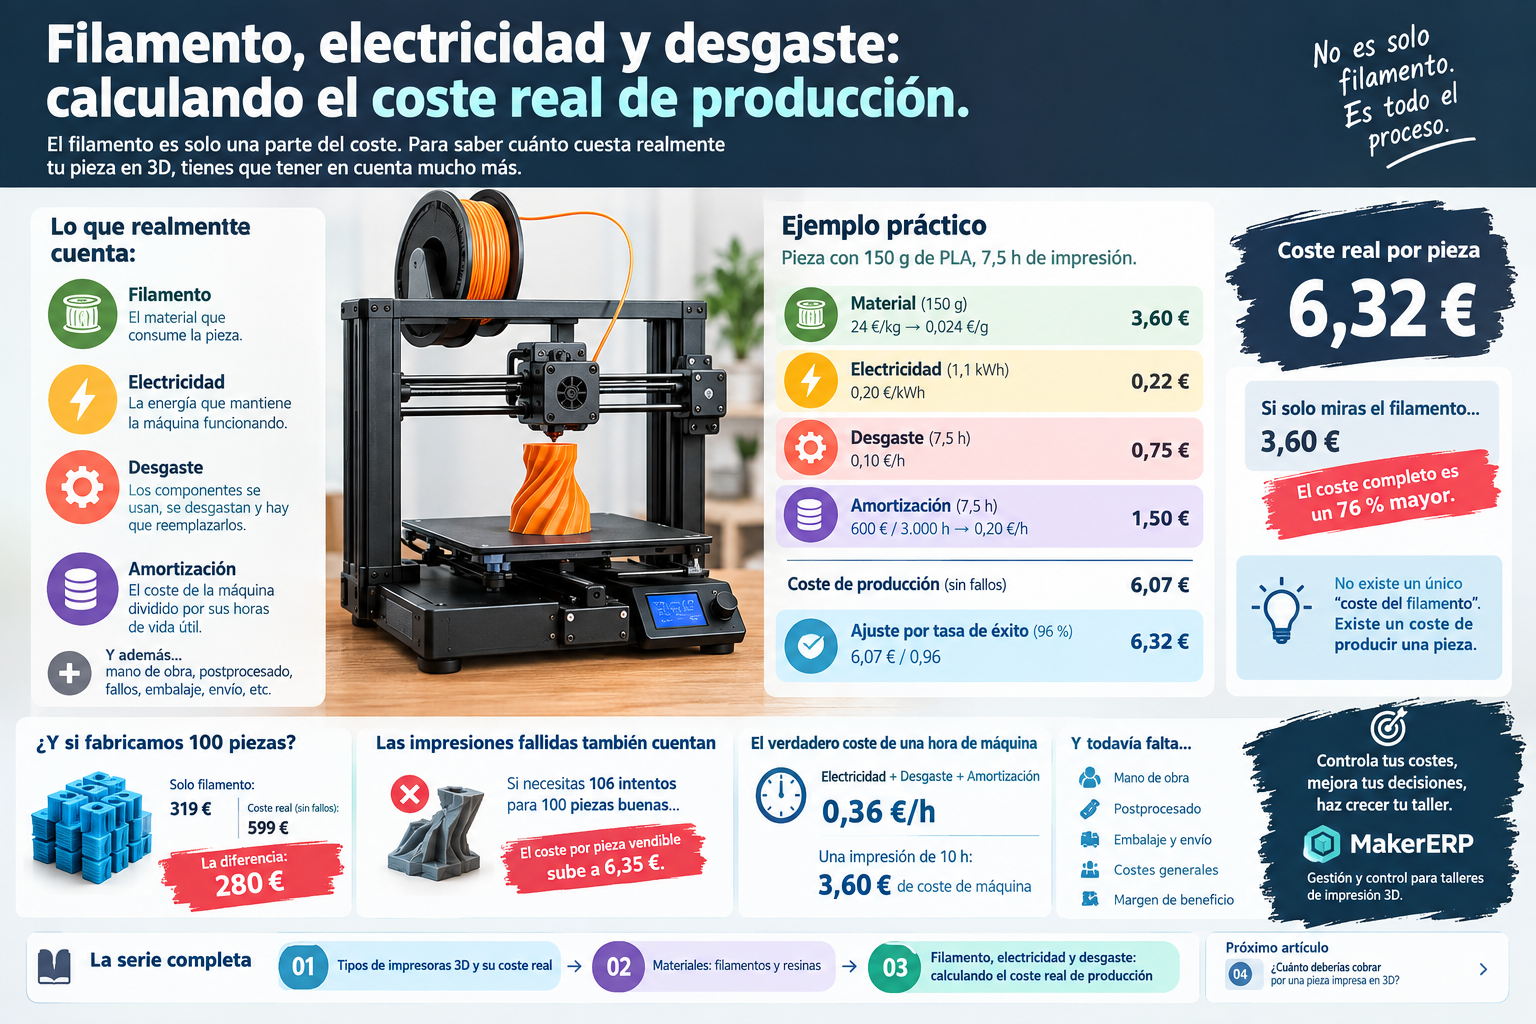
- El coste real de producción en impresión 3D = material + electricidad + desgaste + amortización + costes asociados. El precio del filamento no equivale al coste de fabricación. La merma de material y la tasa de fallos aumentan el coste unitario de la pieza vendible. Fórmula básica de coste por hora de máquina = coste electricidad/h + coste desgaste/h + coste amortización/h. Ignorar horas de operario y costes indirectos genera pérdidas en operaciones a gran escala. Sistemas como MakerERP permiten automatizar la telemetría, el control de materiales y el uso de máquinas para calcular márgenes reales en talleres y granjas de impresión.
Hay una pregunta que parece sencilla: ¿Cuánto cuesta fabricar una pieza en una impresora 3D?
La respuesta habitual suele ser algo parecido a:
“Ha gastado 120 gramos de PLA y la bobina cuesta 20 euros. Así que unos 2,40 €.”
El cálculo es correcto. El problema es que no responde a la pregunta. Los 2,40 € son únicamente el coste aproximado del material. La impresora ha estado funcionando durante horas. Ha consumido electricidad. Ha utilizado una máquina que tiene un precio de adquisición y una vida útil limitada. Ha desgastado componentes. Quizá ha necesitado una boquilla nueva. Tal vez ha habido una impresión fallida antes de conseguir la pieza definitiva.
Y si hablamos de un taller o una pequeña granja de impresión, aparece otra cuestión todavía más importante: cada hora que una impresora está produciendo tiene un coste.
Por eso, si queremos conocer el coste real de producción de una pieza impresa en 3D, necesitamos dejar de pensar únicamente en gramos de filamento. Tenemos que empezar a pensar en coste de producción.
El filamento es solo el principio
El material es normalmente el coste más fácil de calcular. Si una bobina de PLA de 1 kg cuesta 20 €: `20 € ÷ 1.000 g = 0,02 €/g`Una pieza que consume 120 g: `120 × 0,02 = 2,40 €`
Hasta aquí, perfecto. Pero imaginemos que esa misma pieza tarda seis horas en imprimirse. Durante esas seis horas:
Y todo eso tiene un coste. Por tanto: Coste del filamento ≠ coste de fabricación. Esta diferencia puede ser pequeña en una pieza sencilla y enorme cuando hablamos de producción continua.
1. El coste real de una pieza
Podemos simplificar inicialmente el cálculo de esta manera: Coste real de producción = material + electricidad + desgaste + amortización + costes asociadosDependiendo del tipo de taller habrá que añadir otros conceptos:
Pero vamos a centrarnos primero en los cuatro grandes protagonistas directamente relacionados con fabricar la pieza:
1. Material: Lo que físicamente consume la pieza. 2. Electricidad: La energía necesaria para mantener la máquina funcionando. 3. Desgaste: El coste asociado a utilizar componentes que tienen una vida útil limitada. 4. Amortización: La parte del coste de adquisición de la máquina que corresponde a cada hora de utilización.
2. Calcular correctamente el coste del filamento
Empecemos por lo fácil. Supongamos una bobina de PLA de 1 kg a 22 €. Coste por gramo: `22 ÷ 1.000 = 0,022 €/g`Si el slicer nos indica que una pieza consume 145 g: `145 × 0,022 = 3,19 €` La pieza necesita aproximadamente 3,19 € de material.
Pero aquí hay una pequeña trampa. ¿Realmente estamos aprovechando el 100 % de la bobina? No siempre. Dependiendo de cómo trabajemos, podemos tener purgas, torres de purga, brim, soportes, material de calibraciones, restos de bobinas o piezas fallidas.
Por eso podemos introducir un concepto fundamental: La merma. Si nuestro proceso tiene un 5 % de merma, una pieza que aparentemente consume 145 g no representa necesariamente 145 g de material útil. `145 g × 1,05 = 152,25 g` Y el coste real del material pasa a ser: `152,25 × 0,022 = 3,35 €`
No parece una diferencia enorme, pero cuando fabricamos cientos de piezas, empieza a importar.
3. El coste de la electricidad
Aquí encontramos otro error muy habitual:“Mi impresora consume 300 W, así que consume 0,30 € por hora.”
No necesariamente. Primero hay que convertir correctamente la potencia (300 W = 0,3 kW). Si la máquina realmente mantuviera una potencia media de 300 W durante una hora y el coste eléctrico fuera de 0,20 €/kWh: `0,3 × 0,20 = 0,06 €` (6 céntimos por hora).
Pero la potencia nominal no es necesariamente el consumo medio. La cama caliente y el hotend consumen de forma variable. Por eso, cuando queremos conocer el coste real, lo ideal es medir con un enchufe medidor los kWh consumidos durante una impresión real.
4. Un ejemplo eléctrico realista
Si medimos una impresora durante una impresión de 8 horas y obtenemos 1,20 kWh, a 0,20 €/kWh: `1,20 × 0,20 = 0,24 €`La electricidad puede ser importante, pero en muchas impresiones no es el coste dominante.
5. El coste que casi nadie cuenta: el desgaste
Una impresora 3D es una máquina. Y las máquinas se desgastan. Cada hora de funcionamiento implica utilización de componentes (boquillas, tubos PTFE, correas, rodamientos, poleas, ventiladores, etc.). Utilizar una máquina tiene un coste aunque no tengamos que pagar una factura inmediatamente después de cada impresión.6. Cómo convertir el desgaste en un coste por hora
Imaginemos que estimamos para un periodo de utilización:Si esperamos distribuir ese coste entre 3.000 horas de funcionamiento: `360 ÷ 3.000 = 0,12 €/h`
Para una impresión de 8 horas: `8 × 0,12 = 0,96 €`. Casi un euro.
7. La impresora también cuesta dinero cuando imprime
Llegamos al concepto de la amortización de la máquina. Supongamos una impresora de 600 € que queremos amortizar durante 3.000 horas productivas: `600 ÷ 3.000 = 0,20 €/hora`Una impresión de 8 horas: `8 × 0,20 = 1,60 €`. La máquina acaba de aportar otros 1,60 € al coste de fabricación.
Una impresora no cuesta únicamente cuando la compras. También tiene un coste asociado a cada hora que la utilizas.
8. Hagamos ahora las cuentas completas
Si solamente hubiéramos mirado el filamento (3,19 €), la diferencia es de 2,80 € por pieza (un 88 % superior al coste del material). No existe un único “coste del filamento”. Existe un coste de producir una pieza.
9. ¿Y si fabricamos 100 unidades?
100 piezas a coste real estimado: `599 €` 100 piezas calculando solo el filamento: `319 €` Diferencia: 280 €En un taller que fabrica miles de unidades, estas diferencias pueden convertirse en una parte importante de los costes de explotación.
10. Pero todavía nos falta algo: las impresiones fallidas
Supongamos que nuestro proceso necesita 106 intentos para conseguir 100 piezas vendibles. Si cada intento cuesta 5,99 €: `106 × 5,99 = 634,94 €` El coste real por pieza vendible: `634,94 ÷ 100 = 6,35 €`El coste de los fallos (material, horas, electricidad, desgaste) siempre se reparte entre las piezas buenas.
11. La tasa de fallo importa muchísimo
Para una producción de 1.000 piezas:No solo perdemos material, perdemos horas de máquina (uno de los recursos más limitados).
12. El verdadero coste de una impresora es el tiempo que ocupa
Si una máquina está 10 horas ocupada fabricando una pieza, no puede fabricar otra. Podemos construir el Coste por hora de máquina: `Electricidad (0,04 €) + Desgaste (0,12 €) + Amortización (0,20 €) = 0,36 €/h`Una impresión de 10 horas: 3,60 € de coste de máquina, a los que sumaríamos el material.
13. Coste de máquina no significa precio de venta
Si una pieza cuesta 6 € producirla, el precio de venta dependerá de muchas otras variables (margen, complejidad, preparación, postprocesado, impuestos, urgencia, etc.). Debemos separar claramente: Coste de producción, Precio de venta y Beneficio.14. Y todavía falta el tiempo humano
Alguien tiene que preparar el STL, configurar el slicer, limpiar la cama, retirar soportes, lijar, empaquetar... Ese tiempo de mano de obra tiene un coste. Una máquina puede imprimir sola 8 horas, pero la preparación de ese trabajo nunca es gratis.15. El coste completo de producción
16. FDM y resina no se comportan igual
Los elementos de desgaste son distintos (boquillas y correas en FDM vs. pantallas, FEP, resina y alcohol en SLA). La estructura de la fórmula es la misma, pero los costes concretos cambian radicalmente.17. ¿Cuánto cuesta realmente una hora de impresión?
`Coste/hora de máquina = electricidad + desgaste + amortización` `Coste de impresión = (coste/hora × horas) + material`18. ¿Y si tenemos diez impresoras?
Con 10 impresoras (cada una con consumo, horas, mantenimiento y desgaste diferente), el cálculo manual se vuelve inviable. Ya no queremos saber “¿Cuánto cuesta el PLA?”, queremos saber “¿Cuánto me ha costado fabricar ESTE proyecto en ESTA máquina?”.19. El coste real necesita datos reales
Cuanto más crece una operación, más importante es registrar:20. La diferencia entre coste estimado y coste real
Presupuestar con datos optimistas nos puede llevar a vender por debajo de nuestro coste real.21. Una fórmula sencilla para empezar
22. Un ejemplo completo
23. El error más caro: vender mirando únicamente el material
Si calculas solo los 3,60 € de material y vendes la pieza a 5 €, no estás ganando 1,40 €. Si tu coste real es 6,32 €, estás perdiendo 1,32 € por pieza. Conocer tu coste real es cuestión de supervivencia para el negocio.24. La impresora 3D no imprime dinero
Una máquina trabajando 20 horas al día no es sinónimo de beneficio si estamos fabricando barato, teniendo muchos fallos o infrautilizando el hardware. Más horas no siempre significan más rentabilidad.25. La utilidad de controlar los costes
Registrar datos te permite responder: ¿Qué impresora me resulta más rentable? ¿Qué materiales tienen mejor margen? ¿Qué proyectos tienen demasiados fallos?26. De la impresora al taller
Una hoja de cálculo sirve para 2 máquinas. Pero con más impresoras, inventario, clientes y mantenimientos, la pregunta deja de ser “cuánto cuesta esto” y pasa a ser “¿qué está pasando realmente en mi producción?”.27. ¿Qué debería controlar un taller?
Máquinas, materiales, proyectos, piezas fabricadas/fallidas, economía general, márgenes y mano de obra. Cuanto más automatizado, mejor.28. Y este es precisamente el problema que intenta resolver MakerERP
MakerERP nació de la necesidad de saber cuánto cuesta realmente fabricar algo en una impresora 3D, cruzando tiempo, máquina, energía y material. Controlar estos datos transforma una impresora en un activo productivo de verdad, y convierte una impresión en un proceso de producción medible.29. La conclusión
Calcular el coste real no requiere fórmulas complejas, lo complicado es no olvidarse de nada. Una pieza que utiliza 3 € de filamento puede costar 4 €, 6 € o 10 € dependiendo de cómo, dónde y cuánto tiempo se fabrique.La próxima vez que tu slicer te diga: “Esta pieza utiliza 150 g de PLA”, no pienses “Me cuesta 3,60 €”. Pregúntate: ¿Cuánto me cuesta realmente fabricarla?
Si fabricas cien, tendrás que empezar a controlarlo. Si fabricas miles, necesitas MakerERP para conocer tus números antes de que los números decidan por ti.
Carlos G. Pascual Ayllón
Desarrollador, maker y creador de MakerERP. Combinando código y fabricación digital para ayudar a otros creadores a tomar el control de sus talleres, entender sus costes reales y escalar su producción sin perder la cordura.
Registro de Usuario (0)
[ NO_RECORDS_FOUND ] // Sé el primero en iniciar el log.